保健食品原料供应链中植物生物萃取技术的质量控制关键节点
保健食品的原料品质,七成取决于萃取环节。很多企业以为源头种植没问题、成品检测合格就万事大吉,却往往忽略了中间那道最要命的工序——植物生物萃取。温度偏差2℃、溶剂残留超标0.1ppm、活性成分降解率超过15%,这些隐性风险足以让整批原料报废,甚至引发合规性危机。
行业现状:萃取环节为何成为质量洼地?
目前国内保健食品原料供应商良莠不齐,不少中小型工厂仍在使用传统热回流萃取,能耗高、选择性差,对热敏性活性物(如花青素、辅酶Q10)的破坏尤为严重。更棘手的是,工艺参数缺乏实时监控,批次间差异大,下游制剂企业经常被迫调整配方来“迁就”原料波动——这种被动局面,本质上就是质量控制节点失守的缩影。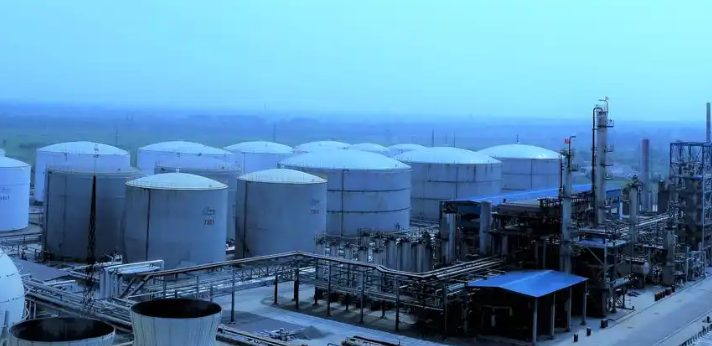
真正成熟的生物研发体系,应当把萃取视为一个可量化、可追溯、可预警的工程系统,而非简单的“泡、煮、滤”。
关键技术节点:从投料到出粉的四道闸门
以上海穗恒宝生物科技有限公司多年积累的科研技术经验来看,以下四个节点必须刚性管控:
- 原料预处理均一性——粒径分布D90控制在180-250μm,否则溶剂渗透路径不一致,直接导致萃取率漂移;
- 萃取温度曲线——采用阶梯式升温(如40℃→65℃→50℃),比恒温萃取能多保留22%左右的热敏成分,但每段停留时间必须闭环记录;
- 溶剂残留在线监测——使用近红外光谱实时反馈,而非等成品出来再送检,将乙醇残留控制在5000ppm以下(GB 16740-2014限值内);
- 浓缩干燥的二次保护——喷雾干燥进风温度不宜超过170℃,同时控制雾化压力,防止活性成分在壁面热降解。
这四道闸门看似基础,但真正能全部做到实时数据联动的企业并不多。需要提醒的是,质量不是“检”出来的,而是“设计”进工艺里的。
选型指南:如何评估一家萃取供应商的硬实力?
别只听销售讲提取率多高,建议直接要求对方提供三份材料:近三个月每批次的萃取温度曲线记录、溶剂残留的原始图谱、以及连续三批的活性成分含量RSD值。如果RSD>5%,说明工艺稳定性存疑。另外,实地考察时重点看在线清洗系统(CIP)的配置——很多质量事故源于管路交叉污染,而非萃取本身。上海穗恒宝生物科技有限公司在生物应用领域深耕多年,其净化车间与CIP联动设计便是针对此类痛点开发的典型方案。
未来应用前景:从“单方提取”到“精准靶向释放”
随着康养科创概念从养老产业向功能食品渗透,植物萃取不再只是“把有效成分拿出来”,而是要考虑活性物质的肠道靶向递送、与其他营养素的协同增效。例如,姜黄素与胡椒碱的共萃取比例、水飞蓟宾的磷脂复合前处理,这些都需要对萃取工艺做前置性设计。
可以预见,未来三年的竞争焦点会集中在低温连续萃取(<40℃)和智能化自适应控制上。届时,懂得用数据驱动工艺迭代的企业,才能真正把健康生物的价值兑现到每一粒胶囊里。而上海穗恒宝生物科技有限公司,正在这条路上与行业同仁共同探索。